突発停止を兆候の段階で防ぐ
予告なく止まっていた設備を兆候の段階で捉え、計画外停止を減らします。
予告なく止まっていた設備を兆候の段階で捉え、計画外停止を減らします。
故障後の修理ではなく、兆候を見て保全スケジュールを組みます。
基準値は明らかな危険を、AIはわずかな兆候を捉えます。
誤検知と見逃しを現場のフィードバックで修正しながら運用します。
警告が出た設備のセンサー推移と異常の程度を見て、点検の要否とタイミングを決めます。
保全スケジュールを生産計画に事前に反映し、計画外停止を減らします。
設備の状態と品質履歴をあわせて見ながら、設備投資と更新のタイミングを判断します。
振動 · 電流 · 温度センサーとPLCの値を、LINKER SERVERでリアルタイムに収集します。
故障記録がなくても大丈夫です。正常運転の区間を選び、AIが通常の状態を学習します。
センサーごとに正常範囲を決めておき、外れたら即座に危険として通知します。
通常のパターンから少しずつずれていく度合いをAIがスコア化し、故障の前に知らせます。
兆候は警告、明らかな危険は危険と分けて担当者に通知します。
誤報と見逃した兆候を現場の意見で修正しながら、精度を高めます。
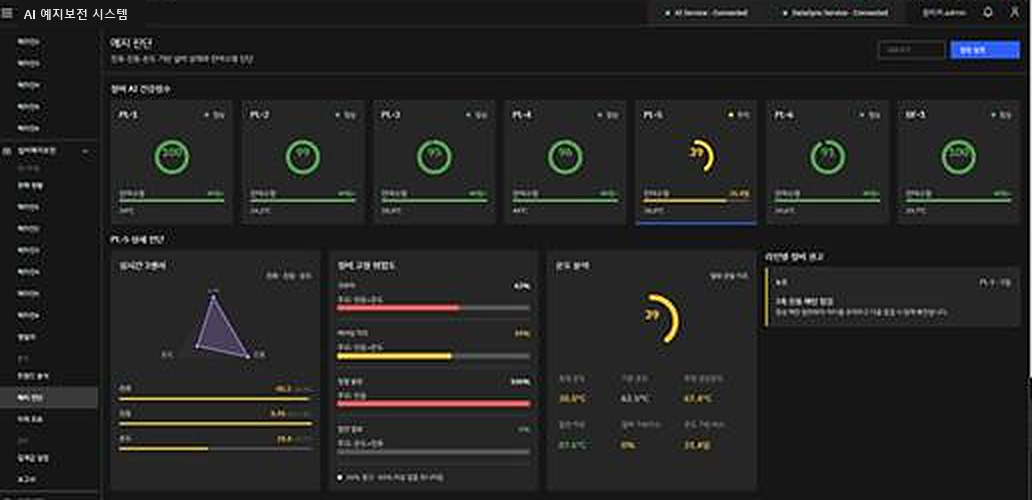
画面1 · 設備別健全性スコア、振動・電流・温度、故障リスクの原因、点検推奨
実際の導入画面です。設備ごとにAI健全性スコアを表示し、スコアが下がった設備はセンサーグラフと故障リスクの原因、点検推奨へすぐにつながります。
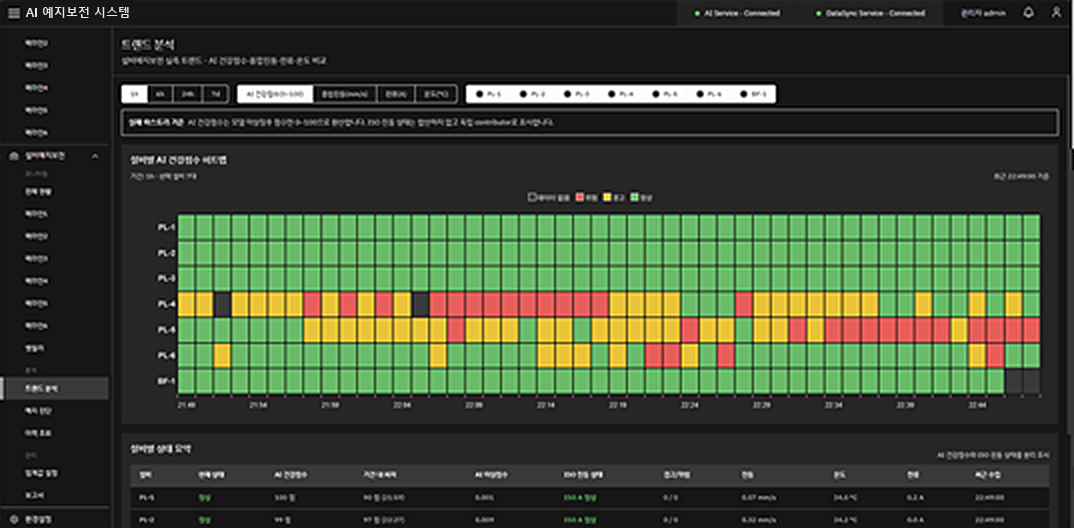
画面2 · 設備別・時間帯別のAI健全性スコア、正常・注意・危険の色、設備状態サマリー
実際の導入画面です。設備ごとに時間帯別の健全性スコアを色で表示するため、どの設備がいつから悪化したかがひと目でわかります。
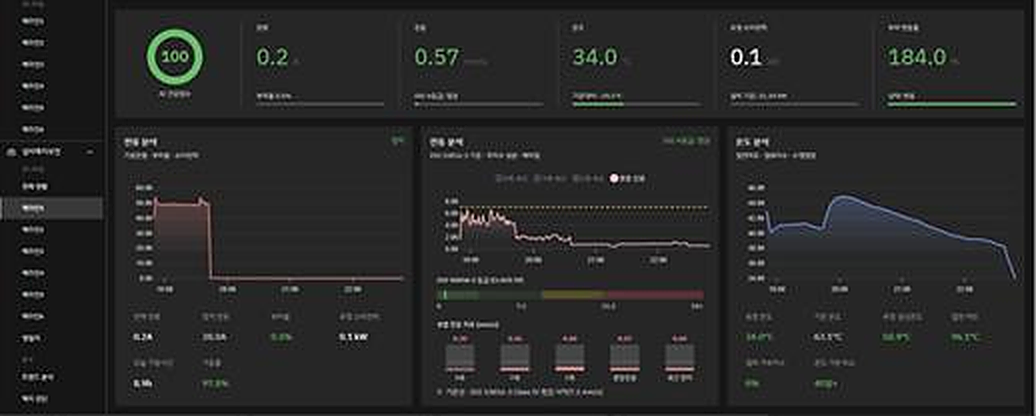
画面3 · AI健全性スコア、電流・振動・温度の現在値とグラフ
実際の導入画面です。一台の設備の健全性スコアと電流・振動・温度の推移をあわせて見ながら、原因を絞り込みます。
粉砕機、ポンプ、モーターの振動と電流の変化から、ベアリングや軸の異常兆候を捉えます。
加熱器の温度推移が通常のパターンと異なる区間を見つけます。
回転数と負荷が同時に揺らぐパターンを異常の兆候とみなします。
ライン設備の稼働・停止記録とセンサー値を組み合わせ、故障の兆候を予測します。
必要なときに製品を一つずつ加え、このように広げていきます。
工場内部のサーバーに設置するため、設備データは外部に出ません。
既に設置されているPLCとセンサーはLINKERでそのまま受け取り、通知はメッセンジャーとダッシュボードに送ります。
OPC UA、Modbus、MQTTのセンサーとPLCのデータを使います。
できます。故障データではなく正常運転データを学習し、正常からどれだけ外れているかを見ます。
既存のPLCの値とセンサーからまず始めます。振動のように欠かせない値がない場合は、センサーの追加もあわせて設計します。
警告と危険の基準を分けておき、現場のフィードバックで基準を見直しながら誤検知を減らします。
データ分析、正常区間の定義、モデル構築、試験運用、展開の順に進め、設備の台数とデータの状態によって期間が変わります。